
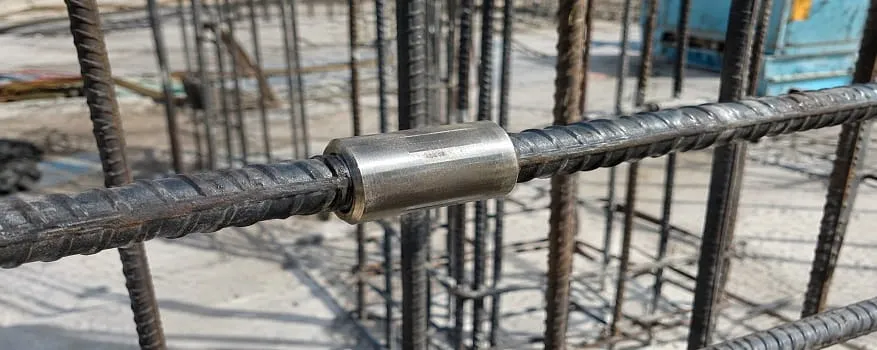
نحوه اجرای وصله مکانیکی میلگرد با کوپلر
اتصال ایمن میلگردها به یکدیگر از حساسترین مراحل اجرایی در کارگاههای ساختمانی محسوب میشود. این چالش بهویژه در پروژههای بزرگ، ستونهای طبقات پایینی یا مقاطع پرتراکم که قطر میلگردها زیاد و فضای کافی برای اجرای وصله پوششی وجود ندارد، بیشتر به چشم میآید. در چنین شرایطی، استفاده از کوپلر بهعنوان یک راهکار مهندسی و جایگزینی استاندارد برای اتصال سنتی (اورلپ) مطرح میشود. اگر میخواهید با اصول فنی و نحوه اجرای وصله مکانیکی با کوپلر بیشتر آشنا شوید در ادامه این مطلب همراه ما باشید.
کوپلر میلگرد چیست؟
برای افزایش طول میلگردها و اتصال آنها به یکدیگر در سازههای بتنی، از روشهای مختلفی استفاده میشود که اتصال مکانیکی با کوپلر یکی از آنها است. کوپلر رزوهای، قطعهای فولادی و توخالی است که سطح داخلی آن دارای رزوه بوده و برای اتصال انتهای رزوهشده دو میلگرد به کار میرود. فرآیند اتصال میلگردها با استفاده از این قطعات، کوپلینگ نامیده میشود. در این روش، نیروهای واردشده به میلگردها از طریق اتصال مکانیکی منتقل میشوند و برخلاف روش اورلپ (وصله پوششی)، نیازی به همپوشانی طولی میلگردها نیست. برای درک بهتر اینکه کوپلر میلگرد چیست و چه کاربردی در سازههای بتنی دارد، باید به نقش آن در انتقال نیرو، کاهش تراکم آرماتورها و ایجاد اتصال مطابق الزامات طراحی توجه کرد. همچنین، استفاده از کوپلرهای مناسب و اجرای صحیح آنها میتواند به تأمین عملکرد موردنیاز اتصال در برابر بارهای کششی و الزامات لرزهای سازه کمک کند.
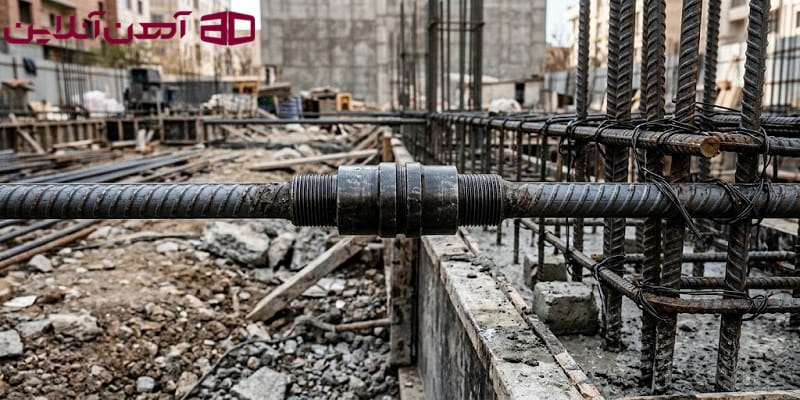
برای اجرای وصله مکانیکی میلگرد با کوپلر به چه ابزارهایی نیاز داریم؟
آمادهسازی ابزار و تجهیزات موردنیاز پیش از شروع عملیات اجرایی، نقش مهمی در جلوگیری از هدر رفتن زمان و اجرای استاندارد اتصالات دارد. تجهیزات ضروری برای اجرای یک سیستم کوپلر رزوهای استاندارد به شرح زیر است:
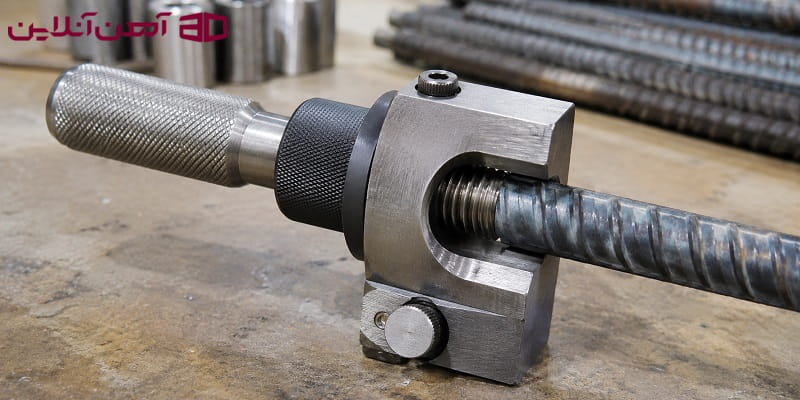
- دستگاه رزوه زن؛ دستگاهی متناسب با محدوده قطر میلگردهای پروژه (معمولا ۱۲ تا ۵۰ میلیمتر) که برای ایجاد رزوههای استاندارد کاربرد دارد.
- اره یا دستگاه برش؛ برشزنهای برقی یا هیدرولیکی که انتهای میلگرد را کاملا صاف، گونیا و عمود بر محور برش میدهند.
- گیج کنترل رزوه (گیج برو نرو)؛ ابزاری است که برای سنجش دقیق ابعاد رزوهها و اطمینان از انطباق آنها با استانداردهای کوپلر بهکار میرود.
- برس سیمی و روانکننده؛ برای پاکسازی برادهها از روی رزوهها مورد استفاده قرار میگیرد. روانکنندههای استاندارد نیز اصطکاک حین اتصال را کاهش میدهند.
- ماژیک و برچسبهای بازرسی؛ برای علامتگذاری و تفکیک اتصالاتی که توسط واحد کنترل کیفیت بررسی و تایید شدهاند.
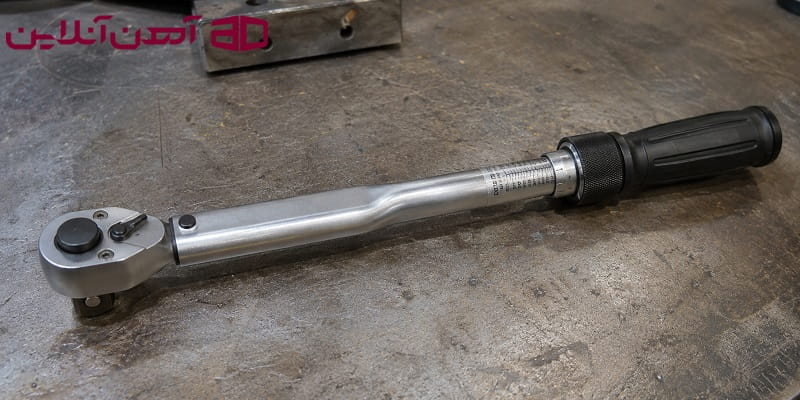
- آچار ترکمتر (گشتاورسنج)؛ آچاری کالیبرهشده که برای سفت کردن وصله مکانیکی تا رسیدن به گشتاور تعیینشده توسط کارخانه سازنده استفاده میشود.
مراحل اجرای وصله مکانیکی میلگرد با کوپلر
پیادهسازی اصولی اتصالات نقش مستقیمی در افزایش استحکام سازه دارد. در ادامه، نحوه اجرای دقیق وصلههای مکانیکی بااستفادهاز کوپلر را گامبهگام توضیح میدهیم تا بتوانید اتصالی استاندارد و ایمن ایجاد کنید.
- مرحله اول؛ برش مربعی شکل انتهای میلگرد
مرحله نخست و یکی از مهمترین بخشهای اجرای وصله مکانیکی با کوپلر، ایجاد برشی کاملا مربعی شکل است. برای شروع، میلگرد را به کمک گیره دستگاه کاملاً مهار کنید تا در حین برش هیچگونه حرکتی نداشته باشد. سپس بااستفادهاز ارههای هیدرولیکی یا برقی استاندارد، برش را انجام دهید. پس از اتمام برش مربعی، حدود ده سانتیمتر از انتهای این مقاطع فولادی را با یک برس سیمی به خوبی پاکسازی کنید تا برادهها و آلودگیها کاملاً از بین بروند.
- مرحله دوم؛ برش رزوههای انتهای میلگرد
دومین مرحله از اجرای وصله مکانیکی میلگرد، ایجاد رزوه در انتهای آن است که دقت در انجام این کار، تأثیر مستقیمی بر کیفیت و عملکرد اتصال دارد. نوع رزوه (موازی یا مخروطی)، طول، گام و سایر مشخصات ابعادی آن باید با کوپلر مورد استفاده و دستورالعمل سازنده مطابقت داشته باشد. پیش از شروع عملیات، لازم است قالب و ابزار رزوهزنی متناسب با قطر میلگرد و نوع سیستم اتصال انتخاب و روی دستگاه نصب شوند. همچنین، تنظیم دقیق دستگاه و بررسی سلامت تیغهها برای جلوگیری از ایجاد رزوههای ناقص یا غیراستاندارد ضروری است.
در مرحله بعد، میلگرد باید بهدرستی در گیره دستگاه مهار شود تا هنگام رزوهزنی جابهجا نشود. پس از پایان عملیات نیز لازم است طول و کیفیت رزوهها با استفاده از گیج کنترل رزوه و ابزارهای اندازهگیری مناسب بررسی شود. توجه داشته باشید که طول و عمق رزوه و تعداد رزوههای نمایان پس از نصب کوپلر، برای تمام سیستمهای اتصال یکسان نیست و باید مطابق نقشههای اجرایی، مشخصات فنی پروژه و دستورالعمل سازنده تعیین شود. درصورتیکه نصب کوپلر بلافاصله انجام نمیشود، بهتر است انتهای رزوهشده میلگرد با درپوش محافظ مناسب پوشانده شود تا از آسیبدیدگی، آلودگی و زنگزدگی آن جلوگیری شود.
- مرحله سوم؛ بررسی رزوه با گیج برو نرو
بررسی کیفیت رزوههای انتهای میلگرد با استفاده از گیجهای برو و نرو، یکی از مراحل مهم کنترل کیفیت پیش از نصب کوپلر است. این کار به شناسایی مغایرتهای ابعادی رزوه و جلوگیری از اجرای اتصالات نامناسب کمک میکند. گیج برو (GO) باید مطابق دستورالعمل سازنده، بدون اعمال نیروی اضافی روی رزوه حرکت کند و تا محدوده تعیینشده پیش برود. در مقابل، گیج نرو (NO-GO) برای بررسی حدود مجاز ابعادی رزوه استفاده میشود و نباید بیش از میزان تعیینشده در استاندارد مربوطه یا دستورالعمل سازنده پیشروی کند. در رزوههای خارجی میلگرد، عبور بیشازحد گیج نرو معمولاً نشاندهنده کوچکتر بودن قطر مؤثر رزوه از حد مجاز است. بنابراین، معیار پذیرش یا رد رزوهها باید براساس مشخصات فنی کوپلر و استاندارد سیستم اتصال تعیین شود.
- مرحله چهارم؛ نصب کوپلر روی میلگرد
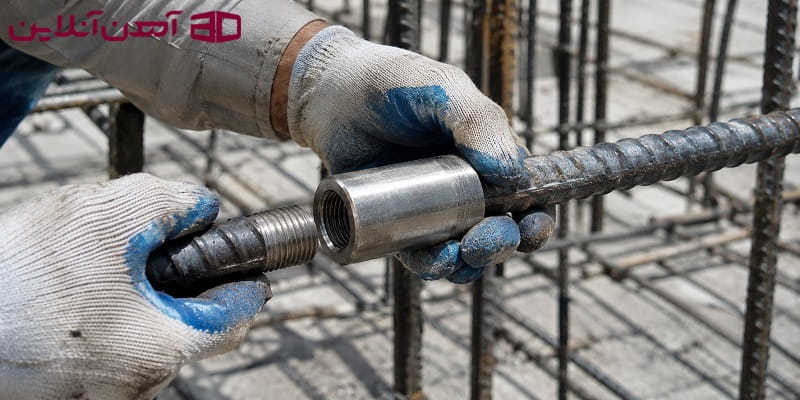
مرحله چهارم اجرای وصله مکانیکی، نصب کوپلر روی میلگرد اول است. پیش از شروع کار، باید از تمیز بودن رزوههای میلگرد و داخل کوپلر و نبود هرگونه آلودگی، زنگزدگی یا آسیبدیدگی اطمینان حاصل کنید. سپس، کوپلر را روی انتهای رزوهشده میلگرد قرار دهید و در جهت مناسب بچرخانید تا اتصال اولیه برقرار شود. میزان درگیری رزوهها و موقعیت نهایی کوپلر روی میلگرد باید مطابق مشخصات فنی و دستورالعمل سازنده تعیین شود؛ زیرا این مقادیر در انواع کوپلر یکسان نیستند. درصورت نیاز به استفاده از روانکننده، باید از محصول مورد تأیید سازنده استفاده شود. همچنین، سفتکردن اولیه یا اعمال گشتاور با آچار ترکمتر تنها در صورتی انجام میشود که در دستورالعمل نصب همان مدل پیشبینی شده باشد. در این حالت، مقدار گشتاور و ترتیب سفتکردن اتصال نیز باید مطابق الزامات سازنده رعایت شود.
- مرحله پنجم؛ اتصال میلگرد دوم
در اینجا باید مقطع فولادی دوم که رزوههای آن بازرسی و روغنکاری شده را ببندید. برای سفت کردن نهایی حتما از آچار گشتاور کالیبرهشده استفاده کنید. مقطع فولادی اول را محکم نگه دارید و کوپلر را بچرخانید تا سفت شود. گشتاور نهایی را بهصورت نرم، یکنواخت و بدون ضربه وارد کنید تا اتصال بهدرستی انجام شود و انتقال بار در سازه به بهترین شکل صورت گیرد. (در جدول زیر گشتاور براساس قطر میلگرد ذکر شده است). در نهایت با یک ماژیک، خطی روی کوپلر و هر دو میلگرد بکشید تا هرگونه جابجایی یا شل شدن احتمالی در آینده بهراحتی قابل تشخیص باشد.
گشتاور براساس قطر میلگرد | ||
قطر میلگرد براساس میلیمتر | حداقل گشتاور نهایی (نیوتن متر) | گشتاور توصیه شده |
۱۶ | ۱۵۰ | ۱۸۰ |
۲۰ | ۲۵۰ | ۳۰۰ |
۲۵ | ۴۰۰ | ۴۵۰ |
۳۲ | ۶۰۰ | ۶۸۰ |
۴۰ | ۹۰۰ | ۱۰۰۰ |
- مرحله ششم؛ بازرسی نهایی
پیش از بتنریزی، انجام یک بازرسی نهایی روی اتصالات ضروری است؛ زیرا پس از آن دیگر امکان هیچگونه اصلاحی وجود ندارد. در این مرحله، ابتدا باید تعداد رزوههای بیرونزده را کنترل کنید که نباید بیشتر از دو عدد از دو طرف کوپلر باشد. همچنین، خط رنگی یا همان نوار گشتاور باید روی بدنه وصله مکانیکی و هر دو مقطع فولادی دیده شود. بررسی هممحوری نیز اهمیت بالایی دارد و کوپلر باید کاملا در امتداد میلگردها قرار بگیرد تا انحراف یا زاویهای وجود نداشته باشد.
اشتباهات رایج در اجرای وصله مکانیکی میلگرد با کوپلر
شناخت اشتباهات رایج در اجرای وصله مکانیکی میلگرد با کوپلر، نقش مهمی در جلوگیری از خسارتهای مالی، کاهش دوبارهکاری و صرفهجویی در زمان پروژه دارد. ازآنجاییکه قیمت کوپلر میلگرد یکی از عوامل مؤثر بر هزینه اجرای این اتصالات است، بروز خطا در مراحل آمادهسازی و نصب میتواند هزینههای اضافی ناشی از اصلاح اتصال یا تعویض قطعات را به همراه داشته باشد. مهمترین اشتباهاتی که هنگام اجرای وصله مکانیکی میلگرد باید از آنها جلوگیری کرد، به شرح زیر است:
- اکتفا نکردن به بازرسی چشمی رزوهها؛ بررسی چشمی ابزار دقیقی نیست و خطاهای ابعادی جزئی را نشان نمیدهد؛ بنابراین، باید از گیجهای کالیبرهشده برو نرو برای بررسی دقیق رزوهها استفاده شود.
- بهکارگیری روغنهای برش نامناسب؛ حتما باید روغنهای فرمولهشده که توسط سازنده توصیه میشود، به کار گرفته شوند.
- استفاده از آچار ضربهای برای سفت کردن نهایی؛ بالا بردن گشتاور از حد مجاز با ابزارهای غیرمتعارف باعث آسیبدیدگی و ترک برداشتن بدنه وصله مکانیکی میشود. برای این کار فقط باید از آچار گشتاور استفاده کنید.
- - نصب کوپلر روی رزوههای آلوده یا آسیبدیده: وجود گلولای، دوغاب سیمان، زنگزدگی یا آلودگیهای دیگر روی رزوهها میتواند درگیری صحیح رزوهها را مختل کند و کیفیت اتصال مکانیکی میلگرد را کاهش دهد. همچنین، استفاده از روغن یا روانکننده نامناسب ممکن است با الزامات نصب کوپلر مغایرت داشته باشد. بنابراین، تمیز بودن رزوهها و استفاده از روانکننده تنها در صورت تأیید سازنده ضروری است.
- چشمپوشی از علامتگذاری نهایی؛ اگر پس از پایان کار با ماژیک روی اتصال کشیده نشود، نمیتوانید شل شدن اتصالات را تشخیص دهید.


