
نورد چیست؟ بررسی فرآیند، انواع و کاربرد نورد فلزات
برای تبدیل فلزات به محصولاتی با ضخامت، طول و شکل مشخص، از فرآیندی به نام نورد استفاده میشود. در این روش، فلز از میان غلتکهای دستگاه نورد عبور میکند و تحت فشار، به تدریج تغییر شکل میدهد. میزان فشار واردشده و تعداد مراحل عبور فلز از بین غلتکها، بسته به نوع محصول و ابعاد موردنظر تعیین میشود. بااستفادهاز فرآیند نورد میتوان محصولاتی مانند ورق، میلگرد، تیرآهن و ریل را با ابعاد و مشخصات مختلف تولید کرد. نورد براساس دمای انجام فرآیند به دو نوع نورد گرم و نورد سرد تقسیم میشود؛ نورد گرم برای تغییر شکلهای گسترده و تولید محصولات ضخیم و سنگین کاربرد دارد، درحالیکه نورد سرد با هدف دستیابی به دقت ابعادی و کیفیت سطحی بالاتر انجام میشود. نوع غلتک، دمای فلز، سرعت حرکت خط تولید و میزان تغییر ضخامت در هر مرحله، از عوامل مؤثر بر کیفیت محصول نهایی هستند. در ادامه، مراحل نورد، اجزای دستگاه نورد و تفاوت نورد گرم و سرد را بررسی میکنیم.
نورد چیست؟
نورد (Rolling) یکی از اصلیترین فرآیندهای شکلدهی فلزات است که با عبور ماده از بین غلتکها و اعمال نیروی فشاری، موجب کاهش ضخامت یا تغییر سطح مقطع آن میشود. این عملیات معمولاً اولین گام در تبدیل مواد خام فلزی به محصولات قابل استفاده صنعتی است.
در فرآیند نورد گرم، مواد اولیه ضخیم به اشکالی مثل بلوم (مقطع بزرگ مستطیلی یا مربعی)، شمش یا بیلت (مقطع کوچکتر و غالباً دایرهای یا مربعی) و تختال یا اسلب (مقطع پهن و مستطیلی) تبدیل میشوند. این اشکال پایهای، در مراحل بعدی نورد یا شکلدهی، به محصولاتی مانند ورق، پلیت، تسمه، میلگرد، لوله و ریل قطار تبدیل میگردند.
تقریباً ۹۰ درصد محصولات فلزی، حداقل یکبار تحت فرآیند نورد قرار میگیرند. پیشرفت تجهیزات نورد به تولید انبوه و اقتصادی محصولات استاندارد با کیفیت یکنواخت کمک کرده است. البته به دلیل هزینه بالای ساخت غلتکهای خاص، بیشتر مقاطع تولیدی در قالبهای پرتقاضا و استاندارد تولید میشوند.
انواع نورد
فرآیند نورد را میتوان براساس معیارهای مختلفی مانند دمای انجام عملیات، جهت حرکت قطعه و شکل محصول نهایی دستهبندی کرد. هر یک از این روشها شرایط متفاوتی برای تغییر ابعاد و شکل فلز ایجاد میکنند و انتخاب آنها به نوع محصول و ویژگیهای موردنیاز بستگی دارد. در ادامه انواع فرآیند نورد را بررسی میکنیم.
انواع نورد براساس دما
یکی از رایجترین روشهای دستهبندی نورد، توجه به دمای فلز هنگام شکلدهی است. بر این اساس، فرآیند نورد در گروههایی مانند نورد گرم، سرد و نیمهگرم قرار میگیرد که هرکدام اثر متفاوتی بر خواص مکانیکی، کیفیت سطح و دقت ابعادی محصول دارند.
- نورد گرم
نورد گرم یکی از رایجترین روشهای شکلدهی فلزات است که برای تولید محصولاتی مانند ورق، میلگرد، تیرآهن، نبشی و ناودانی مورد استفاده قرار میگیرد. در این فرآیند، فولاد ابتدا تا دمایی بالاتر از دمای تبلور مجدد گرم میشود تا قابلیت شکلپذیری آن افزایش یابد. سپس با عبور از میان غلتکهای نورد، ضخامت یا سطح مقطع فولاد کاهش پیدا کرده و به شکل و ابعاد موردنظر میرسد. مراحل اصلی فرآیند نورد گرم شامل موارد زیر است:
- گرم کردن فولاد: در مرحله اول، شمش یا تختال فولادی در کورههای مخصوص تا دمای مناسب (بالاتر از دمای تبلور مجدد) حرارت داده میشود تا نرمتر شده و قابلیت تغییر شکل پیدا کند.
- عبور از غلتکهای نورد: فولاد گرمشده وارد دستگاه نورد شده و از میان مجموعهای از غلتکها عبور میکند. فشار واردشده توسط غلتکها باعث کاهش ضخامت یا تغییر شکل مقطع فولاد میشود.
- کاهش تدریجی ضخامت و شکلدهی نهایی: با چندین مرحله عبور فولاد از غلتکها، ابعاد و فرم محصول بهتدریج اصلاح شده و به مشخصات موردنظر نزدیک میشود.
- خنککاری محصول: پس از پایان فرآیند نورد گرم، محصول فولادی تحت شرایط کنترلشده خنک میشود تا خواص مکانیکی و کیفیت نهایی آن حفظ شود.
در این فرآیند، عواملی مانند دمای نورد، سرعت عبور از غلتکها و میزان کاهش ضخامت، نقش مهمی در کیفیت سطح، دقت ابعادی و خواص نهایی محصول فولادی دارند.
- نورد سرد
نورد سرد یکی از روشهای مهم شکلدهی فلزات است که در دمایی پایینتر از دمای تبلور مجدد فلز انجام میشود. در این فرآیند، برخلاف نورد گرم، تغییر شکل فولاد بدون استفاده از حرارت بالا و با اعمال نیروی مکانیکی توسط غلتکها انجام میگیرد. بهدلیل دقت بالاتر در کنترل ضخامت و کیفیت سطح، محصولات تولیدشده به روش نورد سرد معمولاً از دقت ابعادی، استحکام و ظاهر سطحی بهتری برخوردار هستند. مراحل اصلی فرآیند نورد سرد شامل موارد زیر است:
- آمادهسازی ورق فولادی: در ابتدا ورق یا محصول حاصل از نورد گرم پس از انجام فرآیندهای آمادهسازی مانند اسیدشویی و تمیزکاری سطح، برای ورود به مرحله نورد سرد آماده میشود.
- عبور ورق از غلتکهای نورد سرد: ورق وارد دستگاه نورد شده و از میان مجموعهای از غلتکها عبور میکند. در این مرحله، نیروی مکانیکی ایجادشده توسط غلتکها باعث کاهش ضخامت و افزایش دقت ابعادی ورق میشود.
- اعمال فشار و کنترل ضخامت نهایی: به دلیل انعطافپذیری کمتر فلز در دمای پایین، نیروهای زیادی برای تغییر شکل ورق نیاز است که معمولاً توسط سیستمهای هیدرولیکی یا پنوماتیکی تأمین میشوند. در این مرحله ضخامت و کیفیت سطح ورق بهصورت دقیق کنترل میشود.
- عملیات تکمیلی و کنترل کیفیت: پس از پایان نورد، فرآیندهایی مانند بازپخت، صافکاری، پوششدهی و بررسی کیفیت انجام میشود تا ورق نهایی با خواص مکانیکی و ظاهری مناسب آماده استفاده شود.
انواع نورد براساس جهت حرکت
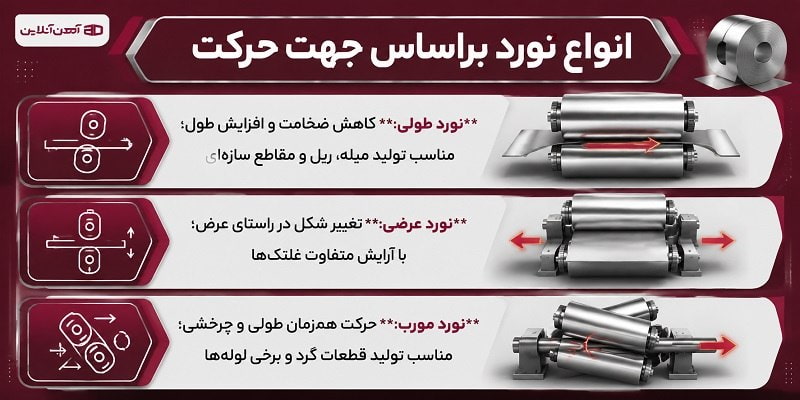
جهت حرکت قطعه نسبت به غلتکها نیز مبنای دیگری برای تقسیمبندی انواع نورد است. در این دسته، نحوه قرارگیری و حرکت فلز در میان غلتکها مشخص میکند که فرآیند بهصورت طولی، عرضی یا مایل انجام شود.
- نورد طولی
به نوردی که سبب کاهش ضخامت و افزایش طول فلز میشود، نورد طولی میگویند که برای تولید محصولاتی همچون میلهها، ریلها و مقاطع سازه ای استفاده میگردد.
- نورد عرضی
در این مدل بهجای افزایش طول، افزایش عرض اتفاق خواهد افتاد که تفاوت آن با نورد طولی، در نوع چینش غلتکها است.
- نورد مورب
محور غلتکها نسبت به محور قطعه زاویه دارد و قطعه همزمان حرکت طولی و چرخشی پیدا میکند. این روش در برخی فرآیندهای تولید قطعات گرد و لوله کاربرد دارد.
انواع نورد براساس شکل یا محصول تولیدی
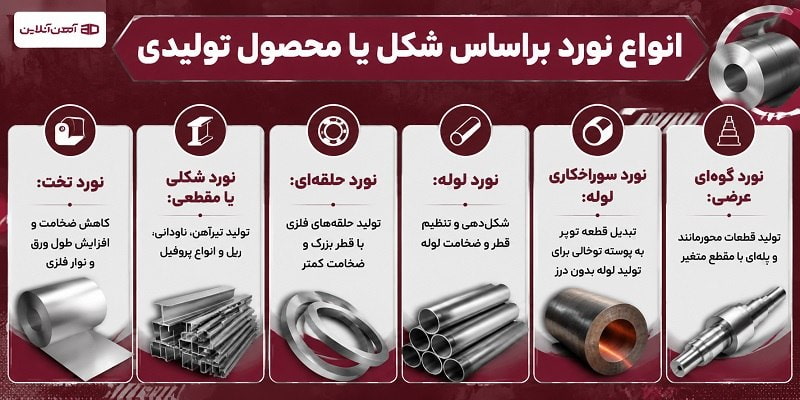
در این دستهبندی، نوع محصول نهایی و هندسه موردنظر معیار اصلی انتخاب فرآیند نورد است. روشهایی مانند نورد تخت، شکلی، حلقهای و برخی فرآیندهای تخصصی تولید لوله و قطعات، براساس شکل و کاربرد محصول از یکدیگر متمایز میشوند.
- نورد تخت (Flat Rolling): این نوع نورد، برای کاهش ضخامت و افزایش طول ورق یا نوار فلزی با عبور آن از میان غلتکها انجام میشود.
- نورد شکلی یا مقطعی (Shape Rolling): نورد شکلی بااستفادهاز غلتکهای شیاردار یا شکلدار برای تولید مقاطع مشخصی مانند تیرآهن، ناودانی، ریل و انواع پروفیل انجام میشود.
- نورد حلقهای (Ring Rolling): این نوع نورد برای تولید حلقههای فلزی با قطر بزرگتر و ضخامت کمتر انجام میشود.
- نورد لوله (Tube Rolling): مجموعهای از فرآیندهای نورد برای شکلدهی و کاهش ضخامت یا قطر لوله؛ نورد طولی لوله نیز یکی از فرآیندهای شناختهشده در تولید لوله بدون درز است.
- نورد سوراخکاری لوله (Rotary Tube Piercing): برای تبدیل قطعه توپر به پوسته توخالی در مراحل اولیه تولید برخی لولههای بدون درز مورد استفاده قرار میگیرد.
- نورد گوهای عرضی (Cross-Wedge Rolling): برای تولید قطعات محورمانند و پلهای؛ یک فرآیند مستقل و تخصصی است.
انواع نورد براساس آرایش غلتک ها
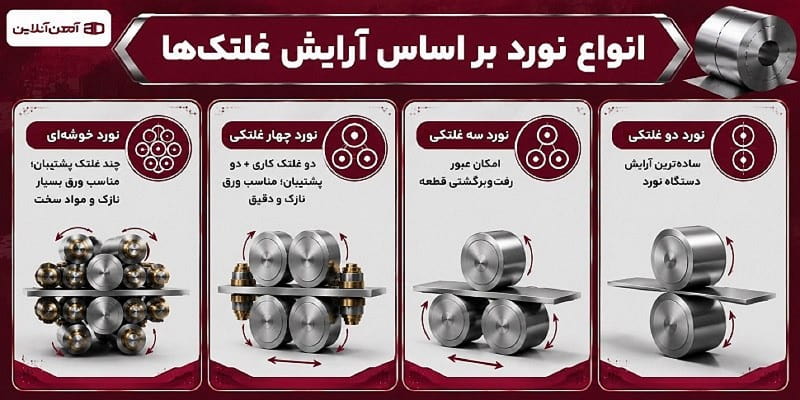
فرآیند نورد را میتوان بر اساس نحوه قرارگیری و آرایش غلتکها به انواع مختلفی تقسیم کرد. هر نوع آرایش غلتک، ساختار و نحوه اعمال نیرو به فلز را تغییر میدهد و برای شرایط و فرآیندهای مشخصی مورد استفاده قرار میگیرد. در ادامه، انواع نورد براساس آرایش غلتکها را بررسی میکنیم.
- نورد دو غلتکی (Two-High Rolling Mill): سادهترین نوع دستگاه نورد است که فلز از بین دو غلتک عبور داده میشود.
- نورد سه غلتکی (Three-High Rolling Mill): در این روش از سه غلتک استفاده میشود و امکان عبور رفتوبرگشتی قطعه بدون تغییر جهت چرخش غلتکها وجود دارد.
- نورد چهار غلتکی (Four-High Rolling Mill): دارای دو غلتک کاری و دو غلتک پشتیبان است و برای تولید ورقهایی با ضخامت کمتر و دقت بیشتر استفاده میشود.
- نورد خوشهای (Cluster Rolling Mill): در این نوع، چندین غلتک پشتیبان اطراف غلتکهای کاری قرار میگیرند و برای تولید ورقهای بسیار نازک یا مواد سختتر کاربرد دارد.
فرآیند نورد
همانطور که بیان شد، فرآیند نورد به دو روش اصلی نورد گرم و نورد سرد انجام میشود. برای درک بهتر این فرآیند، ابتدا باید بدانیم دستگاه نورد ورق چیست و چه نقشی در تولید ورقهای فولادی دارد. دستگاه نورد ورق تجهیزی صنعتی است که با عبور دادن ورق یا تختال فولادی از میان غلتکها و اعمال نیروی کنترلشده، باعث کاهش ضخامت، شکلدهی و رسیدن محصول به ابعاد موردنظر میشود.
در فرآیند تولید ورقهای فولادی، ابتدا تختال یا شمش فولادی پس از آمادهسازی و رسیدن به دمای مناسب وارد مرحله نورد میشود. در نورد گرم، این قطعه فولادی با عبور از میان غلتکهای دستگاه نورد ورق و اعمال فشار، بهتدریج کاهش ضخامت پیدا کرده و به ابعاد اولیه موردنظر نزدیک میشود. پس از انجام نورد اولیه، ورق میتواند برای دستیابی به ضخامت دقیقتر و کیفیت سطحی بهتر وارد مرحله نورد سرد شود.
در مرحله نورد سرد، دستگاه نورد ورق با کنترل دقیق فاصله غلتکها و میزان فشار اعمالی، ضخامت نهایی ورق را تنظیم کرده و کیفیت محصول را بهبود میبخشد. در پایان نیز فرآیندهایی مانند خنککاری، صافکاری و کنترل کیفیت انجام میشود تا ورق فولادی نهایی با مشخصات فنی موردنیاز آماده عرضه شود.

برای انجام فرآیند نورد سرد، ابتدا باید بر روی شمش فولادی نورد گرم انجام بگیرد. بنابراین، محصول نهایی نورد گرم وارد فرآیند نورد سرد میشود. مرحله اول نورد سرد مربوط به اسیدشویی است؛ پوستههای اکسیدی محصول در همین مرحله از بین میروند. مرحله دوم و اصلی نیز همان نورد سرد است که باعث کاهش ضخامت فولاد با عبور از غلتک میشود. مرحله بعدی، عملیات حرارتی است که اسامی دیگری مانند آنیلینگ یا بازپخت دارد و موجبات بازیابی ساختاری متالوژیکی فلز را فراهم میکند. نورد پوستهای نیز در مرحله آخر باعث موجگیری فلز و سختی سطح آن میشود.
تفاوت نورد گرم و سرد
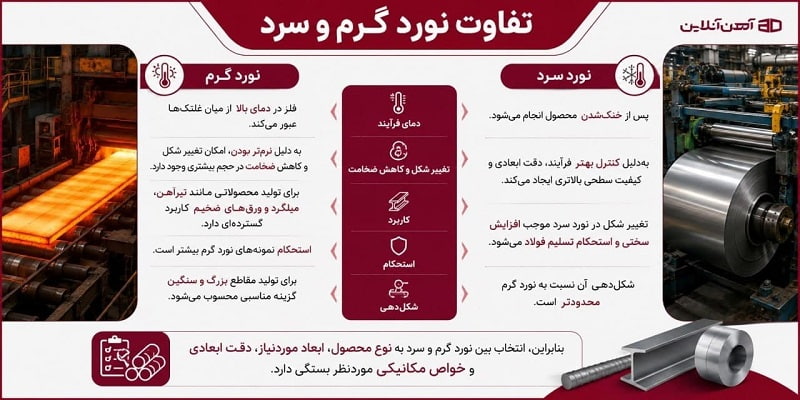
تفاوت نورد گرم و سرد در درجه اول به دمای انجام فرآیند و ویژگیهای محصول نهایی مربوط میشود. در نورد گرم، فلز در دمای بالا از میان غلتکها عبور میکند و به دلیل نرمتر بودن آن، امکان تغییر شکل و کاهش ضخامت در حجم بیشتری وجود دارد؛ بههمیندلیل این روش برای تولید محصولاتی مانند تیرآهن، میلگرد و ورقهای ضخیم کاربرد گستردهای دارد. برای بررسی دقیقتر تفاوت نورد سرد و گرم، باید به عواملی مانند دمای فرآیند، میزان تغییر شکل، دقت ابعادی و ویژگیهای مکانیکی محصول نهایی توجه کرد. در نورد سرد، عملیات شکلدهی پس از خنک شدن محصول انجام میشود و بهدلیل کنترل بهتر فرآیند، دقت ابعادی و کیفیت سطحی بالاتری ایجاد میکند. همچنین تغییر شکل در نورد سرد موجب افزایش سختی و استحکام تسلیم فولاد میشود، اما شکلدهی آن نسبت به نورد گرم محدودتر است. بنابراین، انتخاب بین نورد گرم و سرد به نوع محصول، ابعاد موردنیاز، میزان دقت ابعادی و خواص مکانیکی موردنظر بستگی دارد.
نورد آهن
نورد آهن یکی از مهمترین مراحل در فرآیند تولید محصولات فولادی است که طی آن، آهن خام با عبور از میان غلتکها تحت فشار قرار گرفته و به شکلهای مختلفی مانند میلگرد، تیرآهن، نبشی و ورق فولادی تبدیل میشود. این فرآیند باعث کاهش ضخامت و افزایش طول آهن شده و در دو نوع نورد گرم و نورد سرد انجام میگیرد. نورد آهن نقش مهمی در تعیین کیفیت، استحکام و ظاهر نهایی محصولات فولادی دارد و بههمیندلیل، از اصلیترین بخشهای صنعت فولاد به شمار میرود. در ادامه به بررسی نورد میلگرد و نورد تیرآهن میپردازیم:
نورد میلگرد
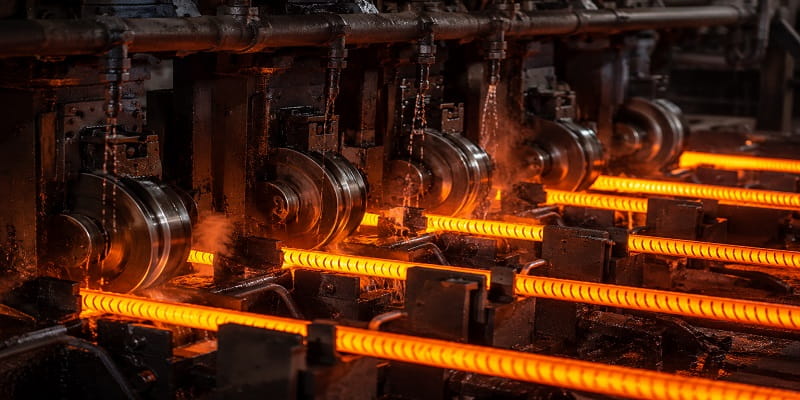
به فرآیند شکلدهی شمشهای فولادی بهصورت میلگرد، نورد میلگرد میگویند. طی این فرآیند، شمش فولادی از میان غلتکهای نورد عبور میکند و به شکل میلگرد در خواهد آمد. برای تولید میلگرد در ابتدا شمشهای بیلت پس از ریخته گری شمش، وارد دستگاه نورد خواهند شد.
نورد تیرآهن
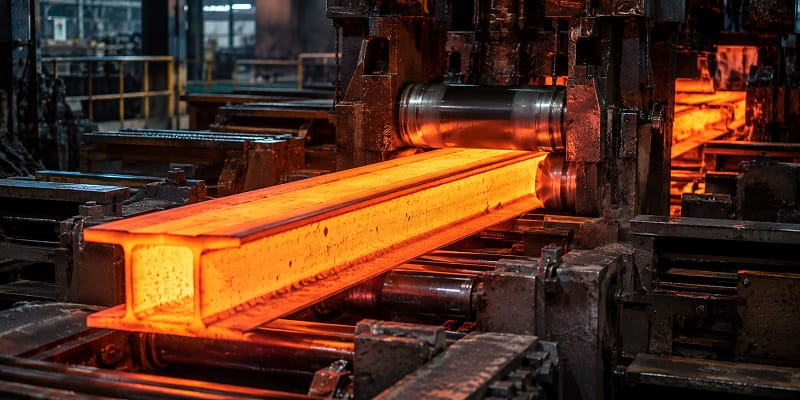
نورد تیرآهن فرآیندی است که طی آن فولاد گرمشده با عبور از قفسههای مختلف نورد، بهتدریج به شکل و ابعاد استاندارد تیرآهن درمیآید. در فرآیند نورد تیرآهن، بلوم یا شمشال از قفسههای نورد عبور کرده و جان و بال تیرآهن بهتدریج شکل میگیرند. غلتکهای هر قفسه، با اعمال فشار و تغییر شکل کنترلشده، ابعاد و فرم مقطع را به اندازه موردنظر نزدیک میکنند. پس از تکمیل مراحل نورد، تیرآهن خنک شده و در طولهای استاندارد برش میخورد تا برای کنترل کیفیت و عرضه آماده شود.
نورد ورق آهن
نورد ورق آهن یکی از مراحل اصلی در تولید محصولات فولادی است که طی آن، شمش یا تختال آهن با عبور از میان غلتکها، به ورقهایی با ضخامتهای مختلف تبدیل میشود. این فرآیند با هدف افزایش طول، کاهش ضخامت و بهبود خواص مکانیکی آهن انجام میگیرد. ورقهای تولیدشده از نورد آهن، در صنایع مختلف از جمله ساختوساز، خودروسازی، تولید لوازم خانگی و تجهیزات صنعتی کاربردی گستردهای دارند.
انواع محصولات تولیدی با فرآیند نورد
محصولات نوردی به لحاظ شکل و فرم شامل موارد زیر هستند:
- محصولات نوردی تخت
محصولات نوردی تخت، محصول فولادی نیم ساخته با سطح مقطع مستطیلی است که پس از یک با چند مرحله فرآوری، به محصول نهایی تبدیل خواهد شد. این محصول با نام تختال هم شناخته میشود و برای تولید محصولاتی از قبیل ورق آهن، صفحات و کویل استفاده میگردد.
- محصولات نوردی غیر تخت یا شکل دار
ریلهای آهن و همچنین تیرآهنهای ساختمانی را از غلتکهایی میسازند که دارای شیارهای شکلداری هستند. این شیارها سبب میشوند تا شکلی که مدنظرمان است، تولید شده و با کاهش سطح مقطع فلز، جریان آن را کنترل میکنند.
مزایا و معایب نورد کدامند؟
فرآیند نورد سرد و گرم دارای مزایا و معایب متعددی است. از جمله مزایای نورد سرد، میتوان به این مورد اشاره کرد که قطعات تولید شده در این روش، با حداقل تلورانس و با استحکام بیشتری تولید میشوند. همچنین سطوح قطعات نورد سرد، صاف و یکنواخت هستند. از طرفی نورد گرم میتواند مصرف انرژی و هزینهها را به میزان زیادی کاهش دهد. همچنین این فرایند قابلیت بهبود پردازش فلزات و آلیاژها را دارد. بدین معنی که دانههای درشت در حین ریختهگری شکسته شده، ترکها بهبود مییابند و عیوب عملیات ریختهگری کاهش یافته هم از بین خواهد رفت.
از جمله معایب نورد سرد میتوان به هزینه بالای آن اشاره کرد. همچنین در فرآیند تولید قطعات با اشکال هندسی متفاوت از طریق نورد سرد، با مشکل روبرو هستیم. همچنین بهعنوان یکی از معایب نورد گرم میتوان به این مورد اشاره کرد که از آنجایی که فولاد نورد گرم در دمای بالا حرارت میبیند، بنابراین محصول نهایی به علت اکسیداسیون سریع و تشکیل رسوب، دارای سطح ضعیفی است. علاوهبر این، فرآیند خنکسازی محصول سبب میگردد که عناصر در مکانهای ناهموار قرار بگیرند که این موضوع، نیاز به اضافه کردن یک مرحله دیگر جهت صاف کردن محصولات پیش از تحویل به مشتری را لازم و ضروری میکند.


