
برای خمکاری چه نوع ورقی مناسبتر است؟
- ورق مناسب برای خمکاری چه ویژگی هایی دارد؟
- تاثیر ضخامت ورق بر خمکاری
- کدام یک برای خمکاری مناسبترند؟ ورق A36، ST52 یا ST37
- از کجا بفهمیم یک ورق برای خمکاری مناسب است؟
- چه عواملی در انتخاب ورق مناسب خمکاری تأثیر دارند؟
- روشهای خمکاری ورق
- مراحل خمکاری ورق
- ورق خمکاری شده چه کاربردهایی دارد؟
- مشکلات رایج در خمکاری ورق و روشهای جلوگیری از آن
- نکات کلیدی در انتخاب ورق برای خمکاری
در بسیاری از پروژههای ساختمانی و صنعتی، ورق پیش از استفاده در محصول نهایی باید خم شود تا فرم موردنظر را پیدا کند. نتیجه این فرآیند همیشه یکسان نیست. گاهی قطعه پس از خمکاری شکل دقیقی دارد، اما در بعضی موارد، زاویه نهایی با طرح اولیه تفاوت پیدا میکند یا سطح ورق آسیب میبیند. این موضوع نشان میدهد که خمکاری فقط به دستگاه و مهارت اپراتور وابسته نیست. انتخاب ورقی که با شرایط اجرای کار سازگار باشد، از همان ابتدا بر روند تولید اثر میگذارد. بههمیندلیل، شناخت ورقهای مناسب خمکاری برای تولیدکنندگانی که با قطعات فلزی سروکار دارند، اهمیت زیادی دارد.
ورق مناسب برای خمکاری چه ویژگی هایی دارد؟
ورق مناسب خمکاری باید انعطافپذیری کافی داشته باشد تا هنگام تغییر شکل، سطح آن ترک نخورد. یکی از معیارهای تشخیص این ویژگی، درصد ازدیاد طول در مشخصات فنی فولاد است. البته استحکام ورق هم بر نتیجه خمکاری تأثیر دارد. البته کیفیت ورق در یکدستشدن خمها هم مؤثر است. برای مثال، هنگام خمکاری ورق آهن 2 میل، اگر جنس ورق مناسب باشد و شعاع خم بهدرستی انتخاب شود، احتمال ترکخوردگی کاهش مییابد. در مقابل، خمکردن ورق با شعاع داخلی بسیار کم ممکن است به سطح بیرونی آن آسیب بزند.
ورقهای با استحکام بالا معمولاً برای خمشدن به نیروی بیشتری نیاز دارند و پس از خمکاری نیز ممکن است کمی به حالت اولیه برگردند. بههمیندلیل، هنگام انتخاب ورق باید به جنس و خواص مکانیکی آن توجه کرد تا هم خمکاری بهدرستی انجام شود و هم قطعه شکل نهایی موردنظر را حفظ کند.
تاثیر ضخامت ورق بر خمکاری
ضخامت ورق مشخص میکند که برای ایجاد خم، چه مقدار نیرو لازم است و چه تجهیزاتی باید به کار گرفته شوند. با افزایش ضخامت، نیروی موردنیاز دستگاه بیشتر میشود. بههمیندلیل، ظرفیت پرسبرک و اندازه دهانه قالب باید با ضخامت ورق تناسب داشته باشد. اگر دستگاه یا ابزار مناسب نباشد، اجرای خم با زاویه موردنظر دشوار خواهد شد. هرچند واضح است که ضخامت بیشتر همیشه به معنای کیفیت بالاتر نیست. اگر طرح محصول به ورق نازکتری نیاز داشته باشد، استفاده از ورق ضخیمتر میتواند غیرمعقول باشد. بنابراین، ضخامت باید بر اساس نیاز واقعی قطعه و توان تجهیزات انتخاب شود.
کدام یک برای خمکاری مناسبترند؟ ورق A36، ST52 یا ST37
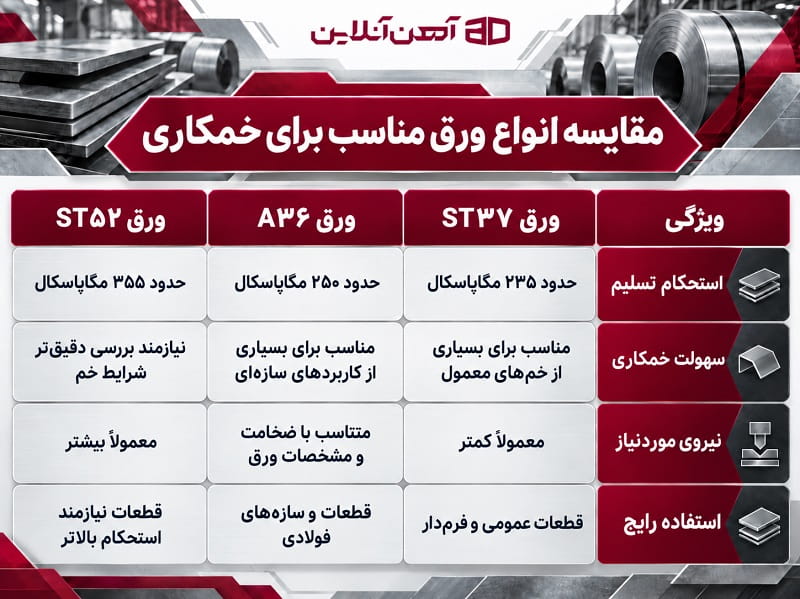
انتخاب بین این سه گرید به نیاز قطعه و شرایط خمکاری بستگی دارد. ورق ST37 معمولاً برای خمهای متداول گزینه مناسبی است و در بسیاری از کاربردها راحتتر شکل میگیرد. ورق A36 نیز برای ساخت قطعات سازهای و اجرای خمهای معمول کاربرد دارد. در مقابل، ST52 استحکام بالاتری دارد و برای شرایطی مناسب است که قطعه باید بار بیشتری را تحمل کند. البته این استحکام بیشتر، نیروی بالاتری برای خمکاری میطلبد. همین موضوع اهمیت کنترل برگشت فنری را پررنگتر میکند. برای مقایسه دقیقتر این سه گرید، جدول زیر تفاوت آنها را از نظر استحکام و رفتار نشان میدهد. این مقایسه به شما کمک میکند گزینه مناسبتری برای نیاز پروژه انتخاب کنید:
از کجا بفهمیم یک ورق برای خمکاری مناسب است؟
هنگام خمکردن ورق، بخش بیرونی محل خم کشیده میشود و بخش داخلی آن تحت فشار قرار میگیرد. اگر فولاد نتواند این تغییرات را تحمل کند، ممکن است سطح آن ترک بخورد. بههمیندلیل، جنس ورق باید با شکل قطعه و نوع خمکاری سازگار باشد. چند ویژگی در انتخاب ورق اهمیت ویژهای دارند:
- ورق باید شکلپذیری کافی داشته باشد تا هنگام کشیدهشدن سطح بیرونی، دچار ترک یا پارگی نشود.
- یکنواختبودن خواص مکانیکی در بخشهای مختلف ورق بسیار مهم است.
- استحکام فولاد باید با نیاز قطعه تناسب داشته باشد؛ چون ورقهای مقاومتر معمولاً به نیروی بیشتری برای خمکاری نیاز دارند.
- ورق باید بتواند با شعاع خم موردنظر شکل بگیرد، بدون اینکه سطح بیرونی آن بیش از حد تحت کشش قرار بگیرد.
چه عواملی در انتخاب ورق مناسب خمکاری تأثیر دارند؟
شکل قطعه و تعداد خمهای آن، از عواملی هستند که پیش از خرید باید بررسی شوند. وقتی چند خم نزدیک به هم قرار دارند یا سوراخی در نزدیکی خط خم طراحی شده است، احتمال تغییر شکل ناخواسته بیشتر میشود. البته کیفیت سطح هم در بعضی سفارشها اهمیت زیادی دارد. اگر قرار است قطعه پس از خمکاری رنگ شود یا ظاهر آن در محصول نهایی دیده شود، خراشهای سطحی و آسیب به پوشش ممکن است از نظر مشتری قابل قبول نباشند.
از طرفدیگر، تعداد قطعات سفارش بر انتخاب روش تولید اثر میگذارد. در سفارشهای پرتعداد، استفاده از ابزار مناسب و تنظیم دقیق فرایند، معمولا بهتر انجام میشود و طبیعتا نتیجه نهایی نیز بهتر است. در نهایت باید گفت بهتر است هزینه خرید ورق و میزان پرت آن هنگام برش و خمکاری هم در محاسبات نهایی لحاظ شوند.
روشهای خمکاری ورق
برای شکلدادن ورقهای فلزی، روشهای مختلفی وجود دارد. انتخاب هر روش به نوع قطعه، تجهیزات کارگاه و دقت موردنیاز بستگی دارد. در ادامه، مهمترین روشهای خمکاری ورق را معرفی میکنیم:
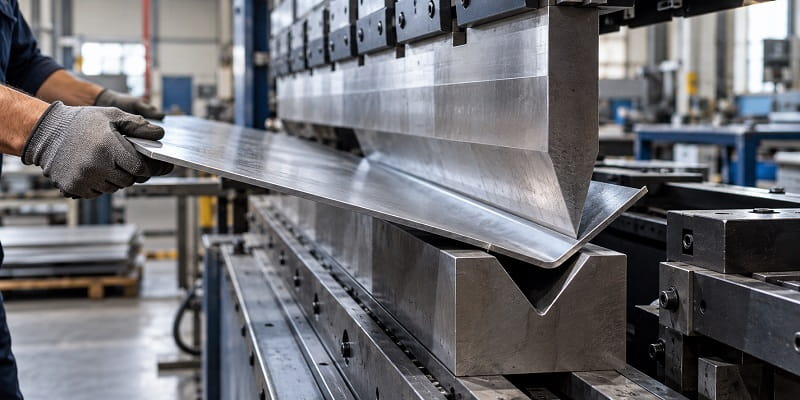
- در خمکاری هوایی، سنبه ورق را به داخل قالب فشار میدهد، بدون اینکه ورق با کف قالب تماس پیدا کند؛ زاویه خم با میزان حرکت سنبه تنظیم میشود.
- در خمکاری سکهای، فشار زیادی به ناحیه خم وارد میشود تا تغییر شکل دقیقتری ایجاد شود و برگشت فنری کاهش پیدا کند.
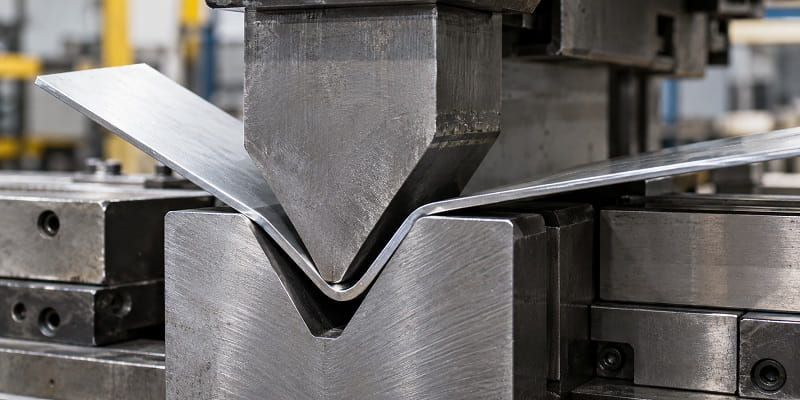
- در خمکاری تهنشسته، ورق بیشتر با شکل قالب منطبق میشود و برای اجرای خم به نیروی بیشتری نسبت به خمکاری هوایی نیاز دارد.
- در خمکاری غلتکی، ورق از میان غلتکها عبور میکند تا انحنای موردنظر ایجاد شود؛ این روش برای ساخت قطعات قوسی و استوانهای کاربرد دارد.
- در خمکاری با دستگاه تا، ورق مهار میشود و تیغه دستگاه، بخش آزاد آن را به زاویه دلخواه خم میکند؛ این روش برای ساخت پنلها و محفظههای فلزی مناسب است.
مراحل خمکاری ورق
برای رسیدن به خم دقیق، باید ترتیب عملیات از آمادهسازی ورق تا کنترل قطعه نهایی مشخص باشد. اشتباه در محاسبه ابعاد یا تنظیم دستگاه ممکن است باعث شود قطعه پس از خمشدن با اندازههای نقشه مطابقت نداشته باشد. مراحل اصلی این فرایند به ترتیب زیر انجام میشوند:
- ابتدا نقشه قطعه بررسی میشود تا ابعاد، زاویهها و محل خمها مشخص شوند.
- ورق به اندازه موردنیاز برش میخورد و لبههای آن بررسی میشوند.
- دستگاه و قالب متناسب با جنس و ضخامت ورق تنظیم میشوند.
- یک نمونه خم میشود تا زاویه و ابعاد آن کنترل شود.
- پس از تأیید نمونه، خمکاری قطعات انجام میشود و ابعاد نهایی آنها بررسی میشوند.
ورق خمکاری شده چه کاربردهایی دارد؟
خمکاری به تولیدکنندگان اجازه میدهد قطعات فلزی را متناسب با شکل و ابعاد موردنیازشان بسازند. این روش در صنایع مختلف به کار میرود و نوع قطعه به نیاز پروژه بستگی دارد. در ادامه، با چند مورد از کاربردهای رایج ورق خمکاریشده آشنا میشویم:
- پوششهای فلزی و پروفیلهای فرمدار در صنعت ساختمان
- بدنه و محفظه تابلوهای برق
- براکت، پایه و کاور تجهیزات صنعتی
- قطعات بدنه و اجزای فلزی داخلی خودرو
- بدنه و اجزای ورقی مخازن صنعتی
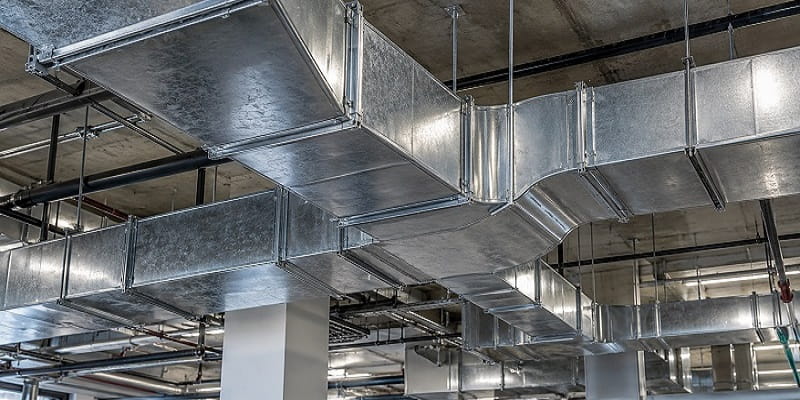
- کانالهای تهویه و قطعات منحنی
مشکلات رایج در خمکاری ورق و روشهای جلوگیری از آن
گاهی پس از خمکاری، قطعه با شکل موردنظر مطابقت ندارد یا روی سطح آن ترک و آسیب دیده میشود. یکی از مشکلات رایج، برگشت فنری است؛ یعنی ورق پس از برداشتن فشار دستگاه، کمی به حالت اولیه برمیگردد و زاویه خم تغییر میکند. برای کنترل این وضعیت، باید رفتار فولاد در نظر گرفته شود و تنظیمات دستگاه پیش از تولید اصلی آزمایش شوند.
ترکخوردگی معمولاً زمانی رخ میدهد که کشش واردشده به سطح بیرونی خم از توان تحمل ورق بیشتر باشد. انتخاب شعاع خم مناسب و بررسی شکلپذیری فولاد، باعث میشوند با چنین مشکلاتی روبرو نشوید. گاهی نیز سطح ورق دچار خراش یا فرورفتگی میشود که ممکن است از تماس نامناسب با قالب یا وجود پلیسه ناشی شود. تمیزکردن ابزار و بررسی لبههای ورق پیش از شروع کار، از این آسیبها جلوگیری میکند. توصیه نهایی این است که در قطعاتی که دقت ابعادی اهمیت دارد، پیش از تولید انبوه، نمونه اولیه را کنترل کیفی کنید.
نکات کلیدی در انتخاب ورق برای خمکاری
گاهی ورقی که روی کاغذ برای یک پروژه مناسب به نظر میرسد، هنگام اجرا نتیجه مطلوبی نمیدهد. برای جلوگیری از این مشکل، انتخاب ورق باید با نقشه قطعه و شرایط واقعی تولید هماهنگ باشد. صرفاً بالاتر بودن استحکام یا بیشتر بودن ضخامت، دلیل مناسبی برای انتخاب یک ورق نیست؛ مهم این است که فولاد بتواند شکل موردنظر را ایجاد کند و الزامات قطعه را برآورده سازد.
برای مثال، هنگام خرید ورق آهن 10 میل، مطمئن شوید دستگاه و قالب کارگاه برای خمکاری آن مناسب هستند و شعاع خم با مشخصات فولاد تناسب دارد. اگر قرار است تعداد زیادی قطعه تولید کنید، بهتر است ابتدا یک نمونه را خم کنید و نتیجه را بسنجید. این کار کمک میکند پیش از شروع تولید، از مناسببودن ورق برای طرح موردنظر مطمئن شوید و با اطمینان بیشتری سفارش دهید.


