
برای جوشکاری ورقهای ضخیم چه نکاتی را باید رعایت کرد؟
یکی از مواردی که در جوشکاری باید به آن توجه شود، ضخامت ورقهای فلزی است. این مورد میتواند بر میزان نفوذ، سرعت خنکشدن و احتمال بروز عیوبی مانند ترک و تاببرداشتن تاثیر داشته باشد. بههمین دلیل مواردی مانند انتخاب الکترود مناسب، تنظیم ولتاژ و کنترل دمای قطعه پیش از شروع کار اهمیت زیادی دارد. همچنین در بسیاری از پروژهها، جوشکاری ورق ضخیم در چند پاس انجام میشود تا اتصال بهتدریج شکل بگیرد و کیفیت جوش در تمام ضخامت حفظ شود. در این مطلب، مهمترین نکاتی را که رعایت آنها به ایجاد اتصالی محکم، یکنواخت و کمعیب در ورقهای ضخیم کمک میکند، بررسی میکنیم.
نکات مهم در جوشکاری ورق های ضخیم
مواردی مانند کنترل دقیق حرارت و آمادهسازی مناسب در جوشکاری ورقهایی با ضخامت ۶، ۸ و ۱۰ میلیمتر اهمیت زیادی دارد. بهطور مثال، حرارت ورودی بیش از حد میتواند ناحیه موردنظر را بیش از اندازه گرم کند و حرارت ناکافی نیز ممکن است به نفوذ ناقص منجر شود. همچنین، پیش از شروع کار باید سطح ورقها کاملاً تمیز و عاری از زنگزدگی، روغن و آلودگی باشد. انتخاب روش مناسب، الکترود و تنظیم جریان نیز باید متناسب با ضخامت و نوع فولاد انجام شود.
آیا ورق ۱۰ میل قبل از جوشکاری باید پیشگرم شود؟
الزام به پیشگرمایش برای ورق آهن ۱۰ میل، یک قانون ثابت نیست. برای تصمیمگیری در این موضوع علاوهبر ضخامت به فاکتورهای دیگری مانند ترکیب شیمیایی فولاد (بهویژه میزان کربن)، روش جوشکاری و نوع الکترود نیز باید توجه شود. اگر ورق، کربن بالایی دارد یا احتمال وقوع ترکهای هیدروژنی وجود داشته باشد، پیشگرمایش اهمیت ویژهای پیدا میکند. در مقابل، بسیاری از ورقهای فولادی با کربن پایین بدون پیشگرمایش نیز جوشپذیری مطلوبی دارند. بنابراین، در این مدل ابتدا باید میزان کربن آن مورد بررسی قرار گیرد و سپس درباره پیشگرمایش ورق تصمیمگیری شود.
ورق ۸ میل را با چه آمپری جوش دهیم؟
متغیرهای فنی زیادی مانند قطر الکترود، روش انجام و نوع اتصال در تعیین آمپر ورق ۸ میل تاثیرگذار هستند. بنابراین، آمپر مورداستفاده را نمیتوان بهشکل یک عدد ثابت بیان کرد. با این حال، برای دستیابی به نفوذ مناسب و کاهش احتمال سوختگی لبهها در جوشکاری با الکترود دستی (SMAW)، میتوان برای ورق ۸ میل از الکترود ۴ میلیمتری استفاده کرد. جریان جوشکاری نیز بسته به نوع الکترود، وضعیت جوشکاری، قطبیت و دستورالعمل سازنده، معمولا در محدوده ۱۳۰ تا ۱۸۰ آمپر تنظیم میشود.
در صورت استفاده از الکترودهای کوچکتر (مانند ۳.۲ میلیمتری) با جریان ۹۰ تا ۱۳۰ آمپر باید عملیات را در چند پاس انجام دهید. توصیه میشود پیش از شروع کار، حتماً روی یک قطعه ضایعاتی با همان ضخامت (۸ میلیمتر) تست نفوذ را انجام دهید. اگر نفوذ جوش کافی نبود، ابتدا عواملی مانند سرعت حرکت الکترود، زاویه جوشکاری و نحوه آمادهسازی اتصال را بررسی کنید. در صورت نیاز، جریان را نیز تنها در محدوده توصیهشده برای الکترود افزایش دهید؛ زیرا بالا بردن بیش از حد آمپر میتواند باعث ایجاد عیوبی مانند بریدگی کناره جوش یا سوختگی شود.
آیا ورق ۶ میل به پخ نیاز دارد؟
نیاز به پخزنی در ورق ۶ میل به نوع اتصال و سطح حساسیت سازه بستگی دارد. از منظر مهندسی، اگر هدف دستیابی به نفوذ کامل و استحکام مناسب اتصال باشد، بسته به نوع اتصال و شرایط جوشکاری ممکن است پخزنی ورق آهن ۶ میل لازم باشد. انتخاب اتصال تخت یا پخدار باید با توجه به عواملی مانند فرایند جوشکاری، فاصله ریشه، امکان دسترسی از دو طرف و دستورالعمل جوشکاری (WPS) انجام شود. ایجاد یک پخ V شکل باعث میشود فلز ذوب شده بتواند به کف اتصال برسد و از بروز نقصهایی مانند عدم نفوذ یا وجود حفره در زیر جوش جلوگیری کند.
در مقابل در اتصالات غیرحساس که قرار نیست تحت تنشهای بالا قرار بگیرند، میتوان با ایجاد فاصله مناسب بین دو ورق (Root Gap) و استفاده از روشهای جوشکاری با نفوذ بالا، بدون پخزنی نیز به اتصال رسید. با این حال، در نبود پخ، ریسک ایجاد نقاط ضعف در لبههای اتصال افزایش مییابد. بنابراین اگر کیفیت و ایمنی در اولویت قرار دارد، پخزنی ورق ۶ میل برای تضمین کیفیت جوش، بهترین و مطمئنترین راهکار است.
چگونه از تاب برداشتن ورقهای ضخیم هنگام جوشکاری جلوگیری کنیم؟
برای جلوگیری از تاب برداشتن ورقهای ضخیم در حین جوشکاری، باید اقدامات مختلفی را انجام دهید. پیش از شروع، مهار کردن قطعات با استفاده از خالجوشهای محکم بسیار ضروری است تا از جابهجایی فلز در اثر انقباض جلوگیری شود. همچنین آمادهسازی صحیح و رعایت فاصله مناسب بین دو ورق، از تجمع بیش از حد فلز مذاب و در نتیجه کاهش تغییر شکل جلوگیری میکند.
مدیریت حرارت یکی دیگر از موارد مهم محسوب میشود. بنابراین، باید از تمرکز گرما در یک نقطه خاص پرهیز کرد. استفاده از روشهایی مانند یک گام به عقب (Back-step) یا توزیع کردن مسیر جوش در نقاط مختلف قطعه کمک میکند حرارت بهصورت یکنواخت پخش شود. در نهایت، کنترل مداوم ابعاد و راستای ورق در فواصل زمانی مختلف الزامی است تا اگر تغییر شکل ناچیزی رخ داد، بلافاصله اصلاح شود.
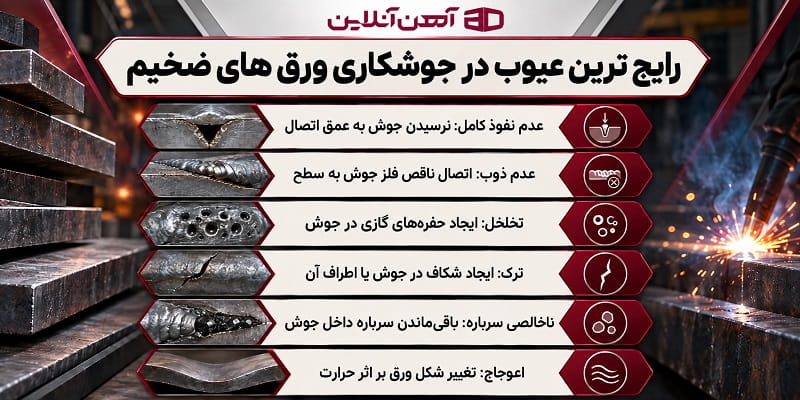
رایجترین عیوب در جوشکاری ورقهای ضخیم
بهدلیل ضخامت بیشتر و وجود شرایط حرارتی خاص، احتمال ایجاد برخی عیوب در ورقهای ۶ تا ۱۰ میل بیشتر است. آشنایی با این موارد به شما کمک میکند تا در صورت مشاهده سریعا برای رفع نقصها اقدام کنید.
- عدم نفوذ کامل؛ جوش به عمق اتصال نمیرسد.
- عدم ذوب؛ فلز جوش به لبه ورق یا پاس قبلی بهخوبی متصل نمیشود.
- تخلخل؛ حفرههای کوچک در محل جوش ایجاد میشود.
- ترک؛ ممکن است در محل جوش یا نواحی اطراف آن ایجاد شود.
- ناخالصی سرباره؛ این مورد مخصوصاً در جوشکاری چند پاسه دیده میشود.
- اعوجاج و تاببرداشتن؛ انقباض و توزیع نامتوازن حرارت میتواند شکل ورق را تغییر دهد.
الکترود مناسب برای جوشکاری ورقهای ضخیم
مهمترین نکته در انتخاب الکترود این است که علاوهبر ضخامت ورق، به جنس فولاد، نوع اتصال و وضعیت جوشکاری نیز توجه شود؛ عواملی که در کنار قیمت ورق سیاه میتوانند در انتخاب روش مناسب و برآورد هزینه اجرای جوشکاری مؤثر باشند. الکترودهای E7018 و E7024 از پرکاربردترین مدلها در این حوزه هستند، اما کاربرد یکسانی ندارند. نمونه E7018 بهدلیل هیدروژن کم، برای اتصالاتی که استحکام و کاهش احتمال ترک اهمیت دارد، گزینه مناسبی است و در جوشکاری چندپاسه ورقهای ضخیم به کار میرود.
در مقابل، الکترود E7024 نرخ رسوب بالاتری دارد و امکان قرار دادن حجم بیشتری از فلز جوش را در زمان کوتاهتر فراهم میکند. به همین دلیل، برای جوشهای طولانی و عمدتاً در وضعیت تخت گزینه مناسبی است.
نکاتی برای افزایش کیفیت جوش ورقهای ضخیم
برای دستیابی به بالاترین کیفیت جوشکاری در ورقهای ضخیم مواردی مانند رعایت استانداردهای فنی و توجه به شرایط کاری قطعه باید درنظر گرفته شوند. این عوامل که در ادامه به توضیح بیشتر آنها میپردازیم نقش مهمی در افزایش استحکام و دوام جوش دارند.
- انتخاب روش جوشکاری متناسب با ضخامت؛ روش جوش باید با ضخامت ورق و نوع اتصال هماهنگ باشد تا احتمال نفوذ ناقص، ترک و اعوجاج کاهش پیدا کند.
- رعایت استانداردهای جوشکاری؛ اجرای جوش براساس استانداردهای فنی مانند AWS به افزایش کیفیت اتصال کمک میکند.
- کنترل حرارت ورودی؛ تنظیم مناسب جریان، سرعت جوشکاری و تعداد پاسها برای جلوگیری از ایجاد عیوب و تغییرات نامطلوب اهمیت دارد.
- انجام بازرسیهای غیرمخرب؛ برای شناسایی عیوب درونی جوش، از روشهای بازرسی غیرمخرب (NDT) مانند تست التراسونیک (UT) استفاده میشود.
- تناسب ضخامت با شرایط کاری؛ ضخامت ورق باید براساس نوع سازه، میزان بار و شرایط بهرهبرداری انتخاب شود تا کیفیت اتصال بالا رود و هزینههای اضافی نیز ایجاد نشود.


