
جوشکاری میلگرد چیست؛ ضوابط اجرای آن کدامند؟
اتصال محکم و یکپارچه میلگردها یکی از اقدامات حیاتی در اجرای پروژههای ساختمانی است که برای این منظور، روشهای مختلفی بکار میرود. یکی از این روشها، جوشکاری میلگرد است که ضوابط اجرایی مختص به خود را دارد. از روش جوش معمولا در پروژههای زیربنایی، بتن آرمه، تونلها و پلها استفاده میشود و تاثیر قابلتوجهی بر میزان دوام و مقاومت نهایی میگذارد.
البته جوشکاری باید طبق ضوابط و استانداردهای تعریفشده ملی و بینالمللی صورت بگیرد تا کیفیت جوش به سطح لازم برسد. در صورتیکه عملیات جوشدهی بدون رعایت نکات فنی انجام بگیرد، احتمال ترکخوردگی بهدلیل تنشهای حرارتی و افت مقاومت سازه وجود دارد. در ادامه مطلب، به بررسی استانداردها و مراحل کلیدی جوشکاری میلگرد میپردازیم.
جوشکاری میلگرد چیست؟
همانطورکه ذکر شد، جوشکاری میلگرد یکی از روشهای اتصال یا وصله میلگردها است که شرایط و الزامات خاصی دارد. در این روش اتصال که تقریبا دائمی است، بخشی از میلگرد تا ناحیه ذوب حرارت داده شده و پس از اتصال به قطعه دیگر، سرد میشود تا درنهایت، یک اتصال محکم و یکپارچه برقرار شود. این روش اغلب در صنعت ساختمانسازی بکار گرفته میشود؛ چراکه بیشترین طول میلگرد برابر با 12 متر است که برای بکارگیری میلگردی با طول بیشتر یا وصله به اجزای دیگر یا حتی ایجاد اشکال متنوع باید از تکنیک جوشکاری استفاده کرد. البته بکارگیری چنین روشی زمانی مجاز است که شرایط پروژه با الزامات اجرایی همخوانی داشته باشد که درادامه با آنها آشنا میشوید.
استاندارد جوشکاری میلگرد
عملیات جوشکاری میلگرد در صورتی مجاز است که شیوه اتصال، الکترود مصرفی، مدل میلگرد، وضعیت اجرایی و نکات آییننامههای اجرایی (مبحث نهم) رعایت شود. چنانچه به موارد ذکرشده توجه نکنید، ممکن است مشکلاتی نظیر تغییر فولاد و کاهش فرمپذیری مقطع رخ دهد. درادامه لیستی از معتبرترین ضوابط و استاندارد جوشدهی میلگرد قید شده است:
- آییننامه بتن ایران (آبا)
- استاندارد ملی ایران 3132
- مبحث 9 مقررات ملی ساختمان
- استاندارد AWS D1.4 (انجمن جوشکاری آمریکا)
کدام میلگردها قابلیت جوشکاری دارند؟
قابلیت جوشکاری میلگرد به درصد کربن بکاررفته در ترکیب آن بستگی دارد. هر میلگردی که میزان کربن موجود در ترکیبش کمتر از 0.3 باشد، قابلیت جوشپذیری دارد. میلگردهایی که چنین مشخصهای ندارند نباید در عملیات جوشکاری شرکت کنند؛ چراکه باعث شکستگی آرماتور و سقوط سازه میشوند. درادامه مشخصات میلگرد A1، A2، A3 وA4 را بهطور مختصر و مفید بررسی کردهایم تا مشخص شود که کدام مدلها برای جوشدهی مناسبتر هستند:
- میلگرد A1: این مقطع به میلگرد ساده هم معروف است و بهخاطر ساختار نرم و بدون آجی که دارد، انعطافپذیری بالایی از خود نشان میدهد و یکی از گزینههای مناسب برای جوشکاری است.
- میلگرد A2: مقطعی نیمه نرم یا نیمه خشک است که در زمره میلگردهای آجدار قرار میگیرد. این مقطع باتوجهبه ماهیت و ساختار خود چندان برای جوشکاری مناسب نیست.
- میلگرد A3: مقطعی خشک با بدنه آجدار مارپیچی است که قابلیت فرمپذیری بسیار کمی دارد؛ بههمیندلیل، برای جوشکاری پیشنهاد نمیشود. درواقع، با جوشدهی گرید a3 باعث شکستگی آن شده و دیگر قابل استفاده نیست.
- میلگرد A4: این گرید شباهت زیادی به A3 دارد؛ بههمیندلیل، درگذشته در جوشکاری بکار نمیرفت، ولی امروزه تولیدکنندگان با بهرهگیری از تکنولوژیهای نوین در تولید و تغییرات ساختاری موفق شدند، قابليت جوشکاری را به آن اضافه کنند. بههمینجهت، شاهد استفاده از آن در سازههای بتنی هستیم.
کاربردهای جوشکاری میلگرد
کاربردهای جوشکاری میلگرد محدود به ناحیه خاصی از پروژه یا سازه نمیشود و از آن باتوجهبه الزامات اجرایی میتوان در موقعیتهای مختلف استفاده کرد. این کاربردها عبارتند از:
- اتصال میلگردها به یکدیگر
- احداث المانها و سازههای مختلف
- تعمیر قطعات و بازسازی سازههای بتنی
- اتصال چندین قطعه پیشساخته
- اتصال میلگرد به دیگر نواحی
انواع روشهای جوشکاری میلگرد
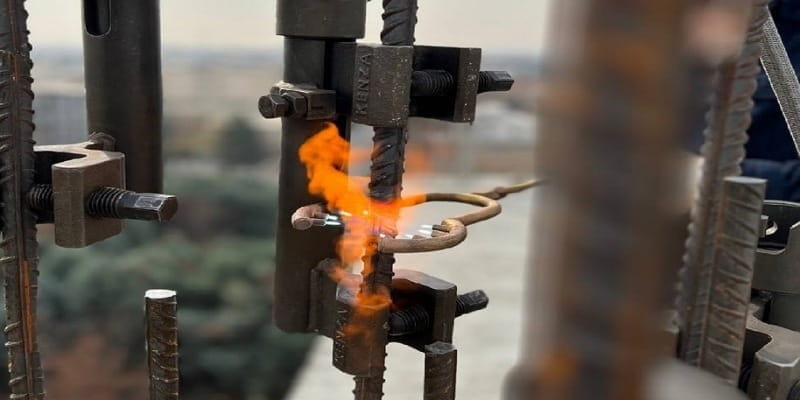
از انواع روشهای جوشکاری میلگرد میتوان به جوش فورجینگ، سربهسر مستقیم، سربهسر غیر مستقیم و اتصال پوشش جوش داده شده اشاره کرد که درادامه به معرفی آنها پرداختهایم:
- جوشکاری فورجینگ: روش جوش فورجینگ میلگرد که با نام جوش سربهسر تحتفشار هم شناخته میشود با حرارتدهی لبههای مقطع تا دمای 1200 الی 1300 درجه سانتیگراد شروع به کار میکند. لبههای مقطع در چنین حرارتی حالت خمیری پیدا کرده و برای اتصال محکم آماده میشوند. سپس، میلگردها با ابزارها و تجهیزات مربوطه روی هم قرار گرفته و فشار کافی جهت برقراری اتصال اعمال میشود که نتیجه آن، پیوند قوی بین اجزا است.
- جوشکاری سربهسر مستقیم: در این روش، دو میلگرد از محل انتهایی بهصورت مستقیم به یکدیگر متصل میشوند. استفاده از این روش به شرایط اجرایی، نوع اتصال و الزامات فنی پروژه بستگی دارد و میتواند در وضعیتهای افقی یا عمودی انجام شود.
- جوشکاری سربهسر غیر مستقیم: در این روش جهت اتصال میلگرد بایستی از یک مقطع فولادی دیگر استفاده کرد. معمولا، از سطح قطعاتی نظیر نبشی یا ورق سیاه بهعنوان رابط میان دو میلگرد بهره گرفته میشود تا نهایتا، اتصال جوشی باکیفیت حاصل شود.
- اتصال پوششی جوش داده شده: در این شیوه، دو میلگرد در امتداد یکدیگر قرار میگیرند و بخشی از طول آنها روی هم قرار میگیرد. سپس با ایجاد جوش در محل تماس، اتصال بین دو میلگرد برقرار میشود و طول همپوشانی نقش مهمی در استحکام اتصال دارد.
مراحل کلیدی جوشکاری میلگرد
مراحل جوشکاری میلگرد باید بهدرستی طی شود تا کیفیت پروژه تا حد ممکن افزایش یابد. درادامه مراحل کلیدی جوش میلگرد را براساس ضوابط تعیینشده برشمردهایم:
- سطح موردنظر را پیش از جوشکاری بهخوبی تمیز کنید.
- ترکهای موجود بر روی سطح را بازرسی و مشخص کنید.
- تمام آلودگیها، پوسیدگیها و روغن را بهطور کامل از بین ببرید.
- میلگردهای داخل بتن را با بهرهگیری از جوش شیاری به یکدیگر متصل کنید. برای این کار میتوان از قوس کربن، برس اکسیژن و ارهکاری استفاده کرد.
- در زمان وصله و جوشدهی میلگرد بهشکل لب به لب بایستی انحراف میلگرد را کنترل کنید.
الکترود مناسب برای جوشکاری میلگرد
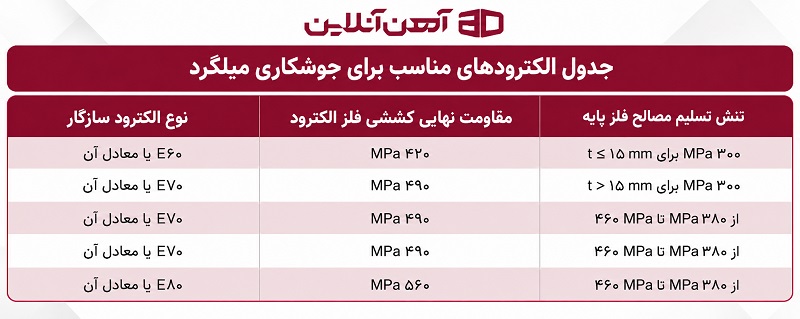
ازآنجاییکه نقطه ذوب در میلگردهای فولادی برابر با 1530 درجه سانتیگراد است میبایست از الکترودی استفاده کرد که دمای نزدیکی به دمای ذوب میلگرد فولادی داشته باشد. دمای ذوب در الکترودهای معمولی معادل 3000 درجه سانتیگراد است؛ بههمینخاطر، برای جوشکاری میلگرد مناسب نیستند. درادامه جدول مربوط به الکترود مصرفی مندرج در مبحث دهم مقررات آورده شده است:
ضوابط و الزامات اجرای جوشکاری میلگرد
باتوجهبه نوسانات قیمت میلگرد و ارزش بالای آن در ساختوساز لازم است با ضوابط و الزامات اجرای جوشکاری میلگرد آشنا شوید تا در حد ممکن از شکستگی و هدر رفت آن جلوگیری کنید. درحالحاضر، مرجع اصلی برای بررسی نکات و ضوابط جوشدهی میلگرد، آییننامه بتن ایران است که در بین عموم با نام آبا شناخته میشود. در این آییننامه، ضوابط و الزامات اجرایی بدین شرح است:
- جوش نوک به نوک در عملیات فورجینگ فقط باید بر روی مقاطعی با سایز 10 میلیمتر و بالاتر در شرایط کارخانهای صورت بگیرد. در جوشکاری با قوس الکتریکی هم باید از الکترود سازگار با میلگرد موردنظر استفاده کرد.
- اتصال جوش پهلو به پهلو تنها در میلگردهای گرم نورد شده با قطر 6 الی 36 میلیمتر بکار گرفته شود. در این اتصال، طول نوار جوش از 10 برابر قطر میلگرد کوچکتر، کمتر نباشد. چنانچه جوشدهی بهشکل دوطرفه است، این مقدار به 5 برابر کاهش مییابد.
- ضوابط و الزامات جوشکاری پوششی مشابه اتصال جوش پهلو به پهلو است.
- طول پشتبند در اتصال جوشی نوک به نوک با بهرهگیری از پشتبند، کمتر از 3 برابر قطر میلگردها نباشد. فواصل دو سر میلگردها هم در پیش گرم بایستی 3 میلیمتر باشد و در مدل عادی هم 8 میلیمتر در نظر گرفته شود.
- زمانیکه جوشکاری به اتمام رسید، میزان دوام و پایداری ناحیه جوش با تستهای غیرمخرب مثل اولتراسونیک بررسی شود.


